
假设要控制一个带开、关到位反馈的阀门。起初看起来很简单:自动程序发命令,PLC 驱动输出,HMI 再放两个按钮。但很快就会遇到更具体的问题:自动运行时,手动按钮能不能操作?命令发出后一直不到位,要显示什么?复制到下一台设备时,PLC 程序、操作面板和报警又要改多少处?
把启停逻辑写进一个 FB,解决的是其中一部分。我研究 Siemens 的 Library of Basic Controls(LBC,基础控制库),更关心的是另一件事:能不能围绕同一个设备,把控制、操作和诊断一起组织好,而不是分别拼出几套互相牵扯的变量。
阅读范围:这篇写给已经接触过 PLC 功能块、准备了解 LBC 的读者,只讨论定位和设计思路,不提供可直接下载运行的程序。下文以 Siemens《Automation Framework V2.2》官方资料中的 LBC 集成示例说明具体接口与画面;AF 的版本不等于 LBC 库包版本,也不能据此推定所有 LBC 块的接口。本篇为资料解析,未进行 TIA Portal 工程运行或实机测试。
一、先看一个阀门:命令发出,不等于设备已经到位
继续用开头的假设场景。操作员按下“打开”,只说明有人提出了打开请求;输出接通,也不自动等于阀门已经到达开位。程序还需要根据反馈判断实际状态,并决定异常时如何处理。
为了把问题拆清楚,我会先区分下面几件事。它们是这个阀门例子的需求整理,不是 LBC 的正式引脚表。
| 需要区分的信息 | 在这个例子里表示什么 |
|---|---|
| 动作请求 | 希望阀门打开或关闭。 |
| 执行条件 | 当前模式和过程条件是否允许这次操作。 |
| 实际反馈 | 现场开位、关位信号反映了什么。 |
| 设备状态 | 正在动作、已到位,还是位置尚不能确定。 |
| 异常与恢复 | 哪项检查没有通过,条件恢复后又需要怎样确认。 |
这几类信息即使最后都表现为 Bool,也不能因为数据类型一样就混用。尤其不能用“打开命令”代替“已经打开”的反馈。否则操作画面看起来有反应,实际设备却可能处在另一种状态。
Siemens 的 AF 料斗示例提供了一个直观参照:同一张画面里有 Product_Valve 和 Drain_Valve 的设备面板。看图时先不研究整个料斗顺序,只比较设备名称、位置提示和操作按钮。它们分别回答“是哪一个设备”“现在是什么状态”“能够提出什么操作”。[4]
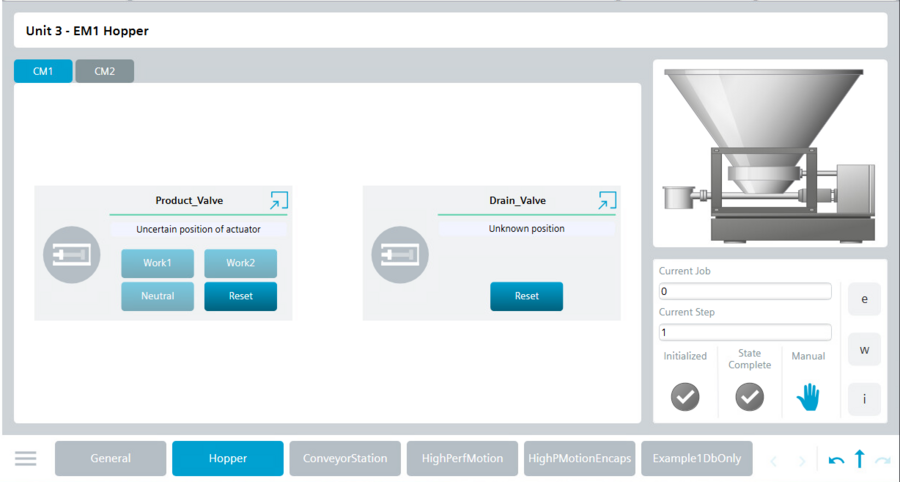
把这些内容放回同一个设备对象来设计,才是我希望从 LBC 学到的东西。重点不是按钮统一成什么颜色,而是按钮、状态和程序说的是不是同一件事。
二、LBC 提供的是基础控制模块,不是一整台机器的程序
Siemens 在官方的库说明中,把 LBC 定位为按统一概念编写的基础控制模块,并说明其参考 Siemens 编程风格指南和 PLCopen 指南。[1]
可以把它理解为设备控制的可复用基础,而不是另一门编程语言。同一份官方资料把用于数学、定时、计数等通用功能的 LGF,与提供基础控制模块的 LBC 分别列出;两者关注的工作并不相同。[1]
这也有助于划清研究范围。我想先看明白一个设备怎样接收请求、反映状态、暴露操作接口,再讨论多个设备如何配合。至于一台机器先送料还是先夹紧、某个步骤如何等待另一机构,这些仍要从实际工艺需求出发,不能只因为选用了一个库就省略设计。
一个写得好的自定义 FB 也可以做到这些。LBC 的意义不是证明“自己写的都不可靠”,而是提供一个现成的官方参考,便于比较:哪些接口已经约定好了,哪些重复工作可以少做,哪些地方仍要由项目自己负责。
三、看懂接口,比数清有多少个引脚更重要
面对一个陌生的控制块,我会先问:哪个输入是命令,哪个输入来自现场,哪些数据用于配置,哪些数据提供给画面?把这些关系分开,比一开始逐行研究内部实现更容易建立整体认识。
这里还要区分三个概念:FB 描述控制行为;UDT 定义一组数据的结构;按这个数据类型声明的变量才承载具体数值。UDT 不是额外执行的一层程序,也不会因为被命名为“接口”就自动建立 PLC 与 HMI 的通信。
在 AF 的官方实现中,Siemens 使用了 LBC 的专用 Control Node 版本:把命令和监视信息组织进相关 UDT,便于上层集中处理。这是该集成方式的具体选择,不应扩大成“所有 LBC 模块都必须这样调用”。[2]
手动控制示例则进一步展示了接口的用处。文档中的 enableManualCmds 输入由 PLC 侧的 #tempManualControlAllowed 控制;HMI 操作经由 moduleInterface,PLC 内部控制还涉及 controlNode。[3]
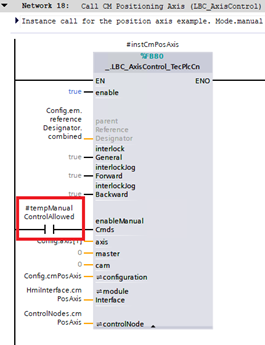
从这个例子能借鉴的,是操作请求与操作许可要分开。有手动按钮,不代表 PLC 在任何状态下都应该接受它;具体能否执行,还要看相应块和项目的规则。图中的许可条件来自 AF 的上层模式设计,不能直接当成另一台机器的通用条件。
同样,HMI 访问实例 DB 本身并不必然是错误。我要避免的是画面随意依赖内部临时变量,导致程序一调整,画面就失去依据。比较可维护的做法,是明确哪些数据允许外部使用,并在接口发生变化时同步检查调用方。
四、诊断不只是一个 Fault:还要知道它为什么出现
回到阀门例子。“没有打开”只是一个现象:可能没有收到请求,可能请求被当前条件拒绝,也可能已经驱动输出却没有得到预期反馈。这个假设场景中的几种情况,需要不同的排查动作,不适合统统解释成“阀门坏了”。
Siemens 的 AF 诊断章节说明了另一条有用的链路:LBC 块检测异常并输出状态信息,示例再通过报警文本把状态解释给操作人员看。文档以 LBC_AxisControl_TecPlcCn 为例,展示了对应的 PLC 报警文本列表。[5]
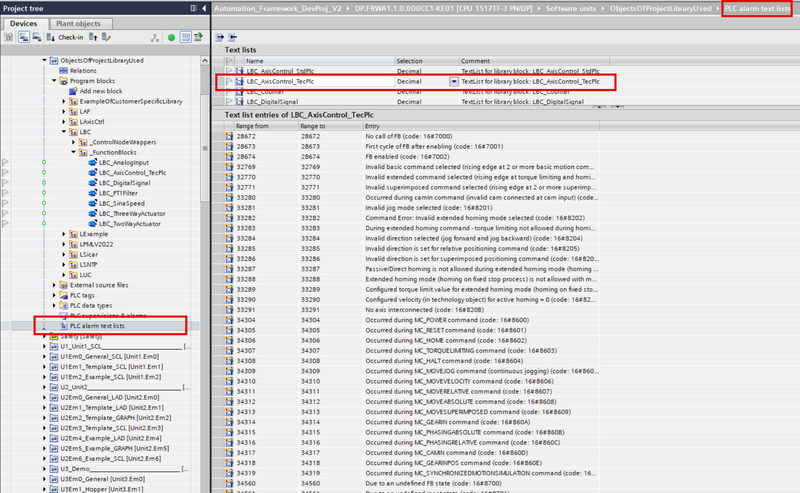
这个 AF 示例还使用 ProDiag 监督相关错误位,并结合状态值选择报警说明。[5] 这说明的是一种集成方法,不代表使用任何 LBC 模块都必须购买或配置同样的 ProDiag 功能。
对自己的项目,我会沿着这条关系检查:块里判断出的异常,经过状态值和报警映射以后,画面能否仍然准确解释?如果 PLC 已经区分了不同原因,HMI 最后却只有一句“设备故障”,这条信息链就没有接完整。
复位也需要单独理解。清除一个状态、确认一条报警、重新允许设备动作,可能是不同的操作。具体块怎样处理,需要查该块和版本的说明;不能把“画面上的红色消失了”当作所有恢复条件都已满足。
五、库提供了基础,项目仍然要决定使用边界
研究 LBC 时,我会把“设备对象自身的行为”和“整台机器的要求”分开。前者可以借助标准模块;后者仍包括动作顺序、模式切换、设备之间的协调,以及异常后的处置。
例如,一个模块能够处理手动命令,并不能替项目决定:自动流程进行到一半,是否允许人工接管?接管前要确认哪些条件?退出手动后从哪个状态继续?这些问题必须有项目自己的答案,而不是靠 HMI 多放几个按钮来解决。
安全边界也不能省略。普通控制里的许可、联锁或故障反馈,不能仅凭名称就当作已实现的功能安全措施。Siemens 在 AF 中另设 Safety 章节,明确要求按具体应用评估风险并正确配置、编程和验证安全功能。[6] 本篇的设备控制讨论不替代风险评估、F 程序、F-I/O 钝化与重新集成要求或最终安全验收。
还有一个容易忽略的边界是版本。能在一张官方截图里看到某个接口,并不等于手头下载的每个块都有同样的成员、默认值和行为。正式使用前,应以实际库包、目标 CPU、工程软件和 HMI 版本逐项核对。这里不把 AF 示例的版本当成独立 LBC 库的兼容性声明。
六、什么时候值得采用,什么时候先借鉴就够了
我的判断起点不是“官方库一定比自己写的好”,而是它能否减少当前项目里反复发生的工作。
假如同一类设备要复制很多次,每次都要重新解释变量、修改面板、补报警,那么值得选一个有代表性的对象做小范围验证:从命令输入一直检查到 HMI 显示和故障恢复。只有这一整套关系适合项目,复用才真正省事。
相反,如果已有设备库的接口、面板和维护流程都比较成熟,仅仅为了换成“西门子官方”而全面替换,可能增加迁移工作。此时先比较一种命令处理方式或一种诊断表达方式,往往比整套搬进来更合适。
没有使用对应的 HMI 或诊断环境,也不妨碍阅读 PLC 部分的设计;但需要自己估算重新对接的成本,不能把“功能块能编译”直接等同于“配套画面和报警已经可用”。
这也是我准备做这个系列的方式:先理解,再用最小例程验证,最后决定保留什么。尚未验证的内容就作为资料解析,不提前写成已经在设备上证明有效的方案。
七、回到最初的问题:不是少写几个网络,而是少做几套重复工作
开头那个阀门,难点并不只在于怎样让输出接通。命令来自哪里、何时允许操作、反馈表示什么、异常如何解释、画面如何使用这些信息,才共同构成一个能维护的控制对象。
所以我对 LBC 的关注点,不是“它有多少个现成 FB”,而是它如何让设备控制、操作接口和诊断信息围绕同一个对象工作。一个自定义库也可以这样设计;LBC 则提供了值得逐项检查和比较的官方实现。
后续再往库结构和具体模块里走时,我会先确认实际采用的版本与对象,再看接口、调用和配套画面。读者最后应该能判断如何使用它,而不只是记住一串块名。
系列已发布的内容可从 LBC 分类继续阅读。
资料来源
下列资料均为 Siemens《Automation Framework V2.2》,英文版,04/2026,DocV001。它们用于核对 LBC 的官方定位及其在 AF 中的集成示例,不作为独立 LBC 库包的最新版本声明。
2. 11.1 Interfaces。
4. 10.3 HMI Screen。
5. 15.3.3 Error Handling within the LBC Library Blocks。
图片与权利说明:文中三张截图引自上述 Siemens 官方资料,仅用于对应技术内容的说明与讨论,权利归原权利人所有;不因本站原创文字的许可方式而被重新授权。截图中的状态是官方示例画面的内容,不是本站的测试结果。
Comments NOTHING